06.09.2026
⚙️ От литой заготовки — до готовой полумуфты
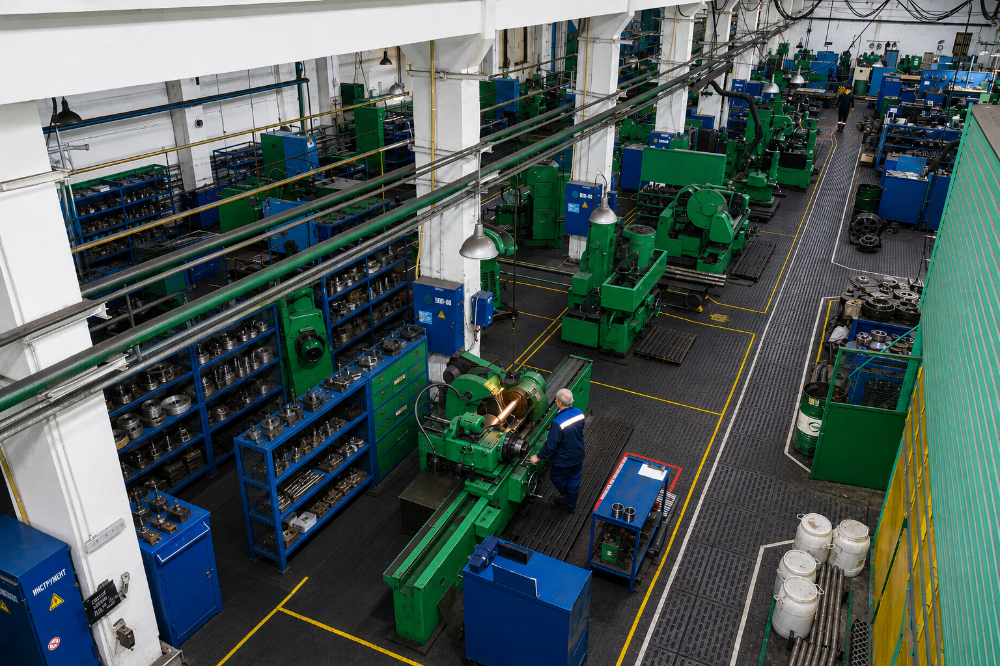
В механическом цехе ООО «ЛенРЭМ» выполняется изготовление внутренней полумуфты редуктора привода бочки для драги 380Л.
Деталь изготавливается из стали 45 по ГОСТ 1050-2013, масса — около 140 кг.
Один из ключевых этапов обработки — фрезеровка зубьев на зубофрезерном станке. Оборудование позволяет формировать точный зубчатый профиль детали, обеспечивая правильное зацепление и надёжную передачу нагрузки в составе редуктора.
Данная операция — только часть процесса. Полумуфта проходит несколько последовательных этапов обработки:
▫️литьё заготовки по чертежу;
🔸термическое улучшение до HB 220–260;
▫️токарную обработку;
🔸снятие заусенцев и припуска после фрезерования;
▫️долбёжку шпоночных пазов;
🔸сверление и нарезание резьбы;
▫️финальные слесарные и контрольные операции.
Оснащение цеха позволяет вести обработку крупных стальных заготовок с соблюдением жёстких допусков. Это превращает исходное литьё в готовую полумуфту, отвечающую требованиям надёжности для редукторов драг.
Другие новости